


1. Папирни увод
У адитивној производњи (АМ), ласери ултракратких импулса (УСП) могу се користити за обраду различитих материјала и потенцијално смањење величине и облика делова произведених коришћењем ове технологије. Овај рад показује да су УСП ласери одржива алтернатива фузији ласерског слоја праха (ЛПБФ), посебно када је потребна већа прецизност у производњи одређених критичних делова. Студија је постигла жељене резултате коришћењем-направљених и самосталних-честица праха од нерђајућег челика и произведених конзистентних квадратних слојева кроз низ оптимизованих параметара процеса.
Ова студија потврђује да параметри процеса играју кључну улогу при употреби овог типа ласера, јер чак и мала одступања у било ком параметру могу довести до непотпуног топљења. Топљење је постигнуто при ниским брзинама понављања импулса (500 кХз) и ниским просечним вредностима снаге ласера (0,5–1 В) смањењем брзине скенирања ради стварања акумулације топлоте. Ово отвара могућности за даље смањење минималне величине делова и значајно је када се користе УСП ласери у АМ.
2. Преглед целог текста
Са развојем технологије адитивне производње, фемтосекундни ласери имају широку перспективу примене у ласерској обради нерђајућег челика 316Л. Овај рад сумира и представља истраживачки рад о проучавању параметара процеса у фемтосекундној ласерској обради нерђајућег челика 316Л. Главни циљ овог истраживања био је да се испитају утицаји параметара процеса као што су снага ласера, величина честица праха, брзина скенирања и растојање линије сенке на квалитет и перформансе обрађеног материјала, у циљу оптимизације услова обраде.
У студији, истраживачки тим је прво представио карактеристике и применљивост нерђајућег челика 316Л и разрадио принципе и процесе фемтосекундне ласерске обраде. Након тога, фокусирали су се на утицај кључних параметара процеса као што су снага ласера, величина честица праха, брзина скенирања и растојање линије сенке на квалитет обраде.
Експерименталним истраживањем, истраживачки тим је одредио одговарајући опсег снаге ласера како би се избегла прекомерна аблација и материјална штета. Такође су проучавали утицај различитих величина честица праха на квалитет обраде, откривши да финије величине честица праха могу постићи бољу контролу растопљеног базена и већу тачност формирања. Штавише, истраживачки тим је истраживао ефекте брзине скенирања и удаљености линија сенке на квалитет површине и ефикасност обраде компоненти. Подешавањем брзине скенирања и удаљености линије сенке, успешно су смањили површинске дефекте и стварање празнина, и побољшали квалитет и ефикасност обраде.
На крају, истраживачки тим је разговарао о перспективама примене фемтосекундних ласера у ласерској обради нерђајућег челика 316Л и указао на изазове у тренутним истраживањима и будућим правцима развоја.
3. Графичка анализа Ласери ултракратких импулса (УСП) могу да генеришу изузетно кратке ширине импулса, обично у временском оквиру од фемтосекунди (10⁻¹⁵ секунди) до пикосекунди (10⁻¹² секунди). Принцип УСП ласера се заснива на оптичким нелинеарним ефектима и технологији ултрабрзе оптике.
Основна компонента УСП ласера је ласерска резонантна шупљина, која укључује ласерски медијум (као што је Нд:ИАГ кристал или Ти:сафирни кристал) и медијум за појачавање ласера (као што је ласерска диода или блиц лампа) који појачава светлост.
Процес ласерског појачања се постиже стимулисаном емисијом. Под дејством извора побуде (као што је ласерска диода или блиц лампа), атоми или јони у медијуму ласера се побуђују до високог енергетског нивоа. Када се врате у основно стање, ослобађају фотоне кроз стимулисану емисију. Ови фотони се рефлектују напред-назад у резонантној шупљини, појачавају медијумом за појачавање и коначно формирају моћан ласерски излаз.
УСП ласер је у стању да генерише ултракратке импулсе користећи нелинеарне ефекте светлости и ултрабрзе оптике. У ласерском медијуму, ширење светлости изазива нелинеарне ефекте као што су само{1}}фазна модулација и оптичка нелинеарна рефракција. Ови ефекти изазивају промене у спектру пулса, чинећи га ширим. Увођењем оптичких нелинеарних елемената (као што су кристали-удвостручавајућих фреквенција или оптичка влакна) у резонантну шупљину, пулсни спектар се може даље модулирати, сужавајући га и формирајући ултракратке импулсе.
Штавише, УСП ласер користи ултрабрзу оптику за постизање компресије импулса. Коришћењем елемената као што су решетке, оптичка влакна и нелинеарни кристали, импулс се може компресовати у времену, постижући ширине импулса у фемтосекундном и пикосекундном опсегу.

Слика 1 приказује еволуцију температуре под различитим вредностима снаге ласера. Када је вредност снаге превисока (црвена крива), температура прелази праг за топљење и аблацију; док када је вредност снаге прениска (зелена крива), температура не достиже праг топљења. При оптималној вредности снаге (плава крива), температура је довољна да се материјал отопи без изазивања аблације.
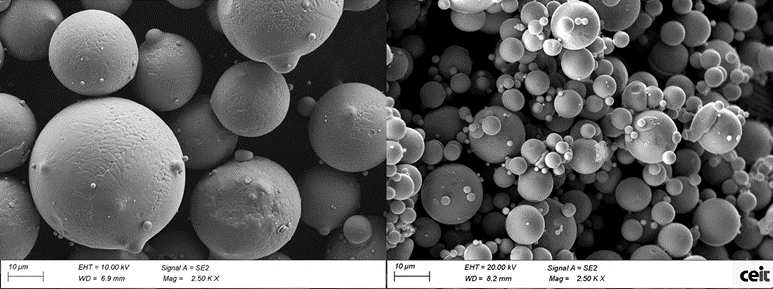
Цеит је у могућности да обезбеди прилагођене металне прахове за АМ. Користећи ову предност, Цеит је почео да користи сопствене произведене гас{1}}атомизиране честице металног праха. Да би се истражио утицај величине честица праха на резултате, изабране су две различите величине праха и именоване, по реду, груби прах (дистрибуција величине честица 20-45 µм) и фини прах (<20µm particle size distribution) to distinguish them, as shown in Figure 2.
Да би се решио изазов постизања жељеног финог таложења праха, површина супстрата је прво ласерски-третирана да би се повећала њена храпавост и побољшала адхезија између подлоге и праха. Након процеса ласерске аблације, третирана површина је профилисана коришћењем 3Д оптичког профилометра (Сенсофар С Неок), дајући Са вредност од 3,3 µм и дубину од 51,499 µм. Први слој је затим нанесен на ову област користећи сечиво без жлебова, омогућавајући праху да се напуни и приања на подлогу. Након тога, следећи слојеви су нанети комбинацијом лопатица са доданим жлебовима, формирајући структуре дебљине до 250 µм. Овом методом су постигнуте уједначене дебљине слоја: 100 и 200 µм за грубе прахове и 50 µм за фине прахове. Процес прашкастог премаза је изведен помоћу сечива, као што је приказано на слици 3.
Када се УСП ласери примењују на АМ, велики изазов је испорука високе енергије фемтосекундних ласерских импулса металним праховима да би се истопили уз избегавање аблације. Аблација се дешава ако је снага превисока или је брзина испоруке нетачна. До аблације може доћи у честицама праха или супстрату. Ово последње узрокује избацивање честица из области обраде у околно подручје аблације, као што је приказано на сликама 4а) до ц).
Смањењем снаге испод максималне прихватљиве вредности опсега аблације, може се уочити релативно брз прелаз са потпуно аблираног супстрата на никакав ефекат ни на супстрат ни на прах. Ово је веома у складу са резултатима које су Гроенингдик и Мајер пронашли у својим експериментима. Овај прелаз постоји и када се користе дужи импулси, али је процесни прозор знатно ужи у случају фемтосекундних импулса. У експериментима са финим праховима, такође је пронађена доња граница испод које прах не утиче. У овом случају, резултати слични онима уоченим на слици 4-д) примећени су када је снага била испод 0,5 В. Када је снага порасла изнад ове вредности, прах је почео да се топи, а честице су се агрегирале и формирале веће сфере.
Прво, снага ласера је подешена на доњу границу процеса прозора, користећи вредности снаге од 0,68В и 0,765В. Затим је брзина скенирања смањена са 5 мм/с на најнижу могућу вредност. За први тест користили смо 0,68В. Како се број импулса по јединици површине повећавао, акумулација топлоте се повећавала, метални прах је почео да се топи, честице су се лепиле једна за другу и формирале веће честице агломерацијом.
На слици 6, када је брзина скенирања смањена на половину своје првобитне вредности, можемо приметити повећање величине честица, што резултира формирањем већих агломерата праха у области процеса. Ово повећање величине изазвало је повећање Са са 5,43 µм на 6,75 µм. Супротно томе, у експерименту спроведеном на 0,765 В, смањење брзине скенирања резултирало је благим смањењем Са са 6,89 µм. На оба нивоа снаге, смањење брзине скенирања дало је боље резултате, смањујући Са вредност на 3,9–4,1 µм. То је зато што како се брзина смањује, агломерати имају тенденцију да се споје у један слој, што доводи до уједначеније структуре.


