


Као „срце“ нових енергетских возила, батерија за напајање се ослања на квалитет заваривања свог кућишта и поклопца како би се директно одредио њен интегритет, конзистентност и сигурност. Кућишта батерија за напајање су обично направљена од легуре алуминијума 3003 и унутрашње компоненте као што су органски електролити и специјализовани сепаратори; у међувремену, покривна плоча интегрише прецизне компоненте као што су-вентили отпорни на експлозију и терминали за електроде. Чак и најмање одступање у завареном завару може довести до озбиљних проблема-као што је цурење електролита, литијумско превлачење или неиспуњавање естетских стандарда-и тиме директно угрожава безбедност целог возила.
Као основни процес спајања кућишта и поклопца батерије, потпуно заваривање (или потпуно заваривање) захтева да две компоненте буду потпуно спојене и беспрекорно интегрисане, намећући изузетно ригорозне захтеве за равност, дубину продирања и ширину завареног шава. Међутим, легуре алуминијума показују изузетно високу рефлексивност ласера; сходно томе, традиционалне методе ласерског заваривања често се сусрећу са изазовним проблемима као што су прскање, експлозије завара, унутрашња порозност и деформација алуминијумског кућишта-који су се појавили као критична уска грла која ометају унапређење квалитета батерије. Да би решио ову болну тачку у индустрији, Бао Цхен Ксин-подружница Цхуангкин-а-увела је решење за ласерско заваривање са двоструким снопом (прстенастим тачкама) које је способно да савршено реши изазове повезане са заваривањем легуре алуминијума, обезбеђујући да сваки параметар процеса задовољава стандарде његових купаца.
Ласер са двоструким снопом-(прстенаста тачка) користи јединствен дизајн прстенасте тачке да би постигао синергистички ефекат „концентрације енергије у-унутрашњем прстену и допуне енергије спољашњег{2}}прстена. Унутрашњи прстен, користећи своју велику густину снаге, делује на радни предмет како би брзо створио кључаоницу, чиме се обезбеђује довољна дубина продирања завара. Спољни прстен, у међувремену, допуњује енергију растопљеном базену-проширујући ширину завара док истовремено продужава време затварања кључаонице. Ово олакшава потпуни излазак гасова заробљених унутар растопљеног базена, значајно смањујући порозност завара и суштински решавајући проблеме као што су прскање и деформације.
У практичним пројектним апликацијама које укључују алуминијумске компоненте са дебљином горњег поклопца од 2 мм и дебљином кућишта од 0,3 мм, прецизне спецификације заваривања-посебно дубина продирања од 0,3–0,9 мм, ширина шава од 1,4 ± 0,5 мм и висина арматуре мања од} 2 мм потребна{8}. Коришћењем ДБВ-2000/2000М ласера са двоструким снопом-(прстенастог тачака)-који је Баоцхенкин развио посебно за индустрију нових енергетских литијум{{15}јонских батерија-у комбинацији са одговарајућим пречником главе заваривања језгра, односом пречника језгра и леверок левера. Систем ласерског заваривања, пројекат је успешно постигао уједначене, равне резултате заваривања без дефеката, чиме је успостављена чврста прва линија одбране за сигурност батерија за напајање.
Како инсталирана база нових енергетских возила (НЕВ) наставља да достиже нове висине, накнадно тржиште за одржавање, поправку и поновну производњу доживљава експлозиван раст. Компоненте од легуре алуминијума са језгром-као што су кућишта батерија и контролери електричних погона-постале су главни кандидати за реновирање и поновну употребу због своје високе вредности и дугог века трајања. Ова пракса не само да побољшава економску ефикасност, већ служи и као кључна иницијатива за смањење трошкова, повећање оперативне ефикасности и имплементацију циркуларне економије. Штавише, пошто рециклирани алуминијум генерише преко 95% мање емисије угљеника од примарног алуминијума, његово коришћење је савршено усклађено са циљевима националне стратегије „Дуал Царбон”.
Међутим, чишћење и обнављање компоненти од легуре алуминијума суочавају се са дилемом коју се традиционални процеси боре да реше. Кисело кисељење, на пример, подразумева ризик од неконтролисане хемијске корозије; неефикасан је у уклањању не-поларних органских супстанци-као што су масти и силиконска мазива-и ствара значајне количине отпадне течности и издувних гасова, што намеће огромна оптерећења еколошке усклађености. Супротно томе, процеси пескарења су склони оштећењу прецизних површина компоненти, што доводи до одступања у димензијама која угрожавају касније оперативне перформансе. С обзиром на то да прецизност обраде НЕВ компоненти директно утиче на безбедност возила, постоји хитна потреба за новим процесом који нуди и „дубинско чишћење“ и „не-недеструктивну негу“.
Показало се да је појава технологије ласерског чишћења кључ за решавање овог сложеног изазова. Карактерише га -природа без контакта, прецизна контрола и еколошки-пријатан рад, без загађења-, ласерско чишћење ефикасно уклања органске загађиваче-као што су средства за отпуштање плесни-и истовремено уклања неорганске слојеве, као што су оксиди. Оно што је најважније, ово постиже уз максимално очување интегритета самог радног комада, што га чини идеалним решењем за испуњавање специфичних захтева за чишћење компоненти од легуре алуминијума у новим енергетским возилима.
Користећи своју опсежну стручност и акумулирано искуство у ласерској обради, Бао Цхен Ксин је представио решење за ласерско чишћење усредсређено на прилагођени 1500 В МОПА импулсни ласерски извор-циљане иновације дизајниране да ефикасно реши критични изазов-недеструктивног чишћења за компоненте алуминијумске легуре:

• **Висока ефикасност и снага:** Опремљен сопственим,-саморазвијеним МОПА-1500В-100мЈ ласерским извором. Висока просечна снага од 1500 В обезбеђује брзе циклусе чишћења високог протока, док значајна енергија једног импулса од 100 мЈ без напора испарава и уклања дебеле премазе, рђу, каменац и густе загађиваче, омогућавајући систему да се ухвати у коштац са широким спектром захтевних задатака чишћења.
• **Не-Прецизност без разарања:** Садржи прилагођени излаз великих-тачака са уједначеном дистрибуцијом енергије, ефикасно спречавајући оштећење подлоге узроковано локализованом концентрацијом енергије и обезбеђујући доследне, уједначене резултате чишћења. Систем одржава изузетну стабилност излазне снаге-флуктуирајући за само ±2%-и може се похвалити робусном отпорношћу на повратну-одбојност, обезбеђујући стабилност процеса чак и када се ради са високо рефлектујућим материјалима као што су легуре алуминијума.
• **Супериорна термичка контрола:** Комбинацијом синхронизованог ваздушног{0}}хлађења и оптимизованих параметара процеса (укључујући трајање импулса, брзину понављања и модулацију таласног облика), температура унутрашњег зида компоненти алуминијумске легуре се строго одржава испод 60 степени. Ово у потпуности штити структурни интегритет и електричну сигурност компоненти, ефикасно спречавајући проблеме као што су деформација материјала и деградација изолационих својстава.
• **Беспрекорна интеграција:** Пружамо-у-једном решење које дубоко интегрише спољну оптичку путању са контролним системом, омогућавајући клијентима да брзо започну производњу без потребе за сложеним пуштањем у рад. Систем се може неприметно интегрисати у постојеће роботске радне станице или аутоматизоване производне линије, олакшавајући интелигентне колаборативне операције и значајно повећавајући ефикасност производње и искоришћеност опреме.
Тестирање процеса је показало да ово решење успешно уклања загађиваче-као што су остаци корозије расхладне течности, мрље од уља и слојеви оксида-са површина компоненти легуре алуминијума, док подлогу испод оставља потпуно нетакнутом. Потпуно испуњавајући спецификације процеса клијента, ово решење пружа ефикасну, еколошки{3}}и поуздану техничку подршку за реновирање и поновну употребу компоненти од легуре алуминијума у сектору нових енергетских возила.
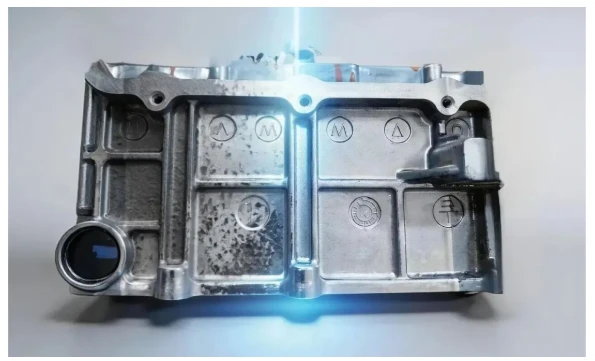
Од суочавања са изазовима потпуно-пробојног заваривања у производњи електричних батерија до пружања-недеструктивних решења за чишћење за накнадно тржиште, Баоцхенкин Ласер свеобухватно покрива цео животни циклус аутомобилске обраде алуминијума кроз два основна решења. На тај начин, компанија ефикасно решава критичне болне тачке у индустрији повезане са високом рефлексијом и тешкоћом обраде алуминијумских легура. Усред тренда смањења тежине у аутомобилској индустрији-које карактерише замена челика алуминијумом-ласерска технологија се појављује као примарна покретачка снага иза технолошког напретка техника обраде алуминијума. Ова технологија не само да гарантује висок квалитет и безбедност у производњи нових возила, већ и олакшава еколошки, кружни развој у оквиру постмаркета, убризгавајући на тај начин снажан замах у одрживи раст индустрије нових енергетских возила.
Гледајући унапред, како ласерска технологија наставља да постиже напредак, она ће постати још вештија у испуњавању различитих захтева за прераду аутомобилског алуминијума. Ова текућа еволуција ће покретати континуирано понављање и надоградњу производних процеса, помажући кинеској индустрији нових енергетских возила да одржи своју водећу конкурентску предност на глобалној сцени.


